Pressure advance: patroontest of lijntest, welke kalibratie vertrouw je?
In het pressure-advance-patroon zagen de lage waarden er slap uit, dus koos je 0.35 op een 0.2-nozzle. Daarna gaf de lijntest ongeveer 0.085. Welke kalibratie vertrouw je? Wat pressure advance doet, waarom je bij het patroon makkelijk te hoog uitkomt, waarom te veel ervan korte lijnen en flowtests verpest, en welke waarden normaal zijn.
Video in het Engels, met Nederlandse ondertitels.
Wat je leert
- Controleer met de lijntest
- Direct drive: meestal onder 0.1
- Doe daarna je flowtest opnieuw
Hoofdstukken
- 0:00De vraag
- 0:21Wat PA doet
- 0:43De patroontest
- 1:08De lijnmethode
- 1:32Te veel PA
- 2:22Normale waarden
- 2:51Controleer dit eerst
- 3:12Samenvatting
Pauzeer en raad
PA 0.35 bij 100 mm/s: hoe ver loopt de extruder vooruit? (tik voor het antwoord)
- 3.5 mm lijn
- 35 mm lijn
- 350 mm lijn
Printinstellingen
| Kwaliteit | |
|---|---|
| Laaghoogte | 0.20 mm (0.10 mm op een 0.2-nozzle) |
| Naadpositie | Uitgelijnd |
| Sterkte | |
| Wanden | 2 |
| Bovenste lagen | 4 |
| Snelheid | |
| Buitenwand · Binnenwand | je normale snelheden (PA moet kloppen op de snelheden waarmee je print) |
| Ondersteuning | |
| Support inschakelen | Uit |
| Overige | |
| Pressure advance (filamentinstellingen)sleutelinstelling | de waarde uit je lijntest |
| Type rand | Geen brim |
Gegroepeerd per tabblad in Bambu Studio. In PrusaSlicer en Cura heten ze net iets anders. Wat er niet staat, laat je op je printerprofiel.
Test het zelf
Vermeld in deze aflevering
Volgende in deze reeks
Volledige tekst
Je deed de pressure advance-patroontest op je nozzle van 0,2. De lage waarden zagen er iel uit, dus je koos 0,35. Daarna zei de lijntest ongeveer 0,085. Dat is vier keer minder. Welke vertrouw je? Vandaag: het antwoord, en wat je eerst controleert.
Klinkt bekend? Twee kalibraties, twee antwoorden, ruwe kleine onderdelen. Eerst: wat doet pressure advance?
Gesmolten plastic in de nozzle gedraagt zich een beetje als een veer. Versnel, en de druk loopt achter, dus de lijn begint dun. Vertraag, en de overgebleven druk blijft duwen: een bobbel.
Pressure advance laat de extruder wat voorlopen als de kop versnelt, en neemt gas terug voor hij vertraagt. Te weinig: dunne starts, dikke hoeken. Precies goed: een gelijkmatige lijn. Te veel: een klodder bij de start, een gat aan het einde.
De patroontest print een rij hoeken, één per waarde, en jij kiest de beste. Onder de juiste waarde puilt de hoek uit, en begint de lijn die eruit vertrekt dun. Dat ziet er iel uit, dus je gaat hoger.
Boven de juiste waarde is de verandering stil: de punt wordt alleen wat dunner of ronder. Zo schiet je ver voorbij. En als de test sneller print dan een 0,2 kan doorduwen, ziet elke hoek er zwak uit. You Asked nummer één stelde die flowgrens in. Doe dat eerst.
De lijnmethode geeft je één duidelijk ding om te beoordelen: een constante breedte. Elke lijn gaat traag, snel, traag. Je kiest de lijn die even breed blijft als de snelheid verandert. Het patroon werkt ook, als je naar het scherpste hoekpunt kijkt.
Dat was een brede ronde vanaf nul, met grote stappen: de meest gelijkmatige lijn lag rond 0,08. Een fijnere ronde daaromheen wijst 0,085 aan. Twee korte rondes, klaar.
Pauzeer en raad. De extruder loopt voor met de waarde maal de lijnsnelheid. Aan 100 millimeter per seconde, hoeveel lijn loopt 0,35 dan voor? A: 3,5 millimeter. B: 35. Of C: 350?
Het is B: ongeveer 35 millimeter lijn. De waarde uit de lijntest heeft er zowat 8,5 nodig. Dus elke start duwt, en elke stop trekt terug, ongeveer vier keer te veel.
Op een lange lijn middelt dat uit. Maar op een lijn van 5 millimeter, zoals kleine tekst of de uiteinden van een bovenvlak, is het grootste deel van de lijn start of stop. Dus die overdruk zie je als klodders en gaten.
Flowtests lijden er ook onder: hun testvlakken bestaan uit korte lijnen. Te veel pressure advance geeft de lijneinden te weinig plastic, dus het vlak ziet er ruw uit. Je zet de flow hoger om het te vullen, en de rest van de print krijgt te veel plastic.
Wat is dan normaal? Op een direct drive komt PLA op een nozzle van 0,4 meestal uit rond 0,01 tot 0,05. PETG en TPU hebben meestal meer nodig, en de nozzlemaat verschuift het ook. Dus 0,085 op een 0,2 is geloofwaardig. 0,35 is Bowden-terrein. Bambu-printers zijn direct drive, dus dit bereik geldt daar ook.
Bambu Studio noemt het flow dynamics, en veel Bambu-printers kalibreren het zelf. Om het met de hand in te stellen, typ je het resultaat van je lijntest in het pressure advance-veld van het filament.
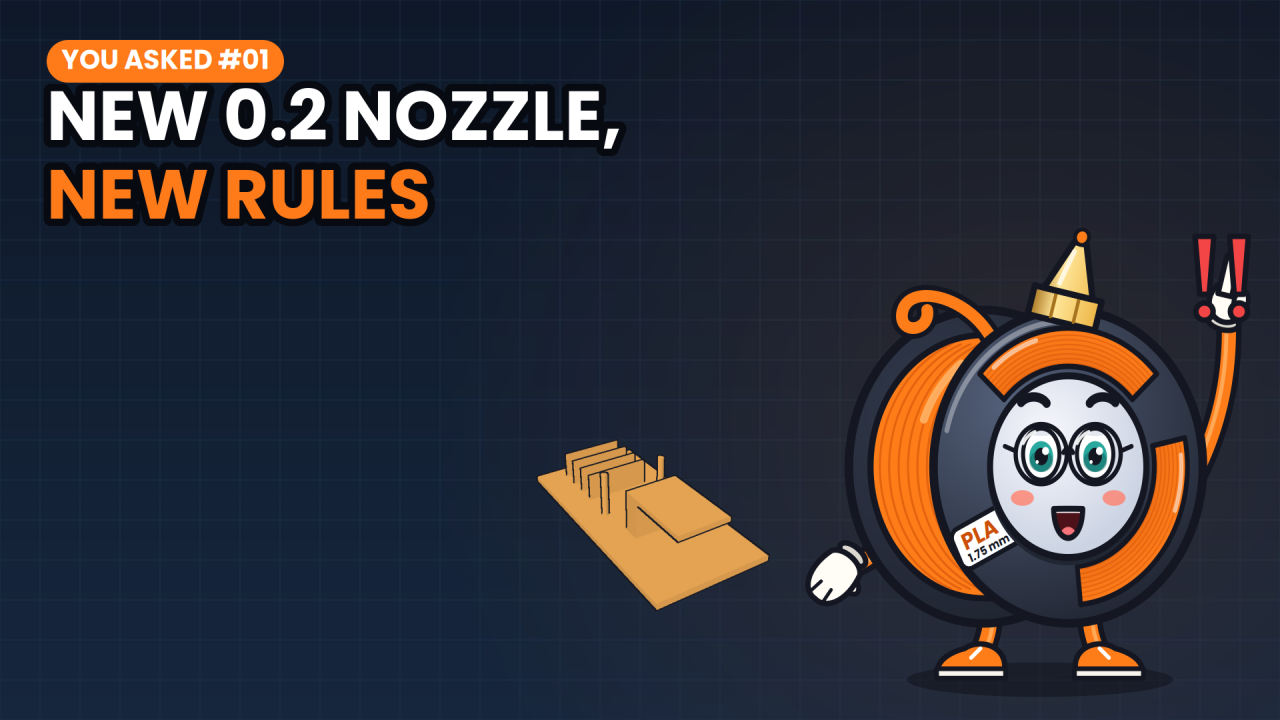
Het gratis model van deze aflevering controleert je getal. Een doos met dunne wanden voor scherpe hoeken, ribben van 2 tot 12 millimeter voor korte lijnen, en een plat blok voor een bovenvlak.
Wat controleer je eerst? Ver boven 0,1 op een direct drive? Wantrouw het. Stel de flowgrens in, doe de lijntest vanaf nul, print de korte ribben, en doe dan je flowtest opnieuw.
Kort samengevat: controleer met de lijntest, en laat hem bij nul beginnen. Op een direct drive ligt de waarde meestal onder 0,1. En doe na het aanpassen je flowtest opnieuw.
Laat in de reacties weten: wat zei jouw patroontest, en wat zei de lijntest? Volgende keer in You Asked: max volumetric speed, en waarom een grotere nozzle niet vanzelf sneller is. Abonneer je zodat je het niet mist. Ik ben Spoolbert, tot de volgende keer.
Spoolbert legt per aflevering één 3D-printprobleem uit, met een gratis model om de oplossing te testen. Gemaakt door EMBODY³, een 3D-printatelier in België.