Trous de vis foirés dans vos impressions 3D ? Inserts filetés à chaud, bien posés
Les vis vissées directement dans le plastique finissent par s'user. Un insert fileté à chaud donne à votre impression un vrai filetage en laiton. Tout se joue au niveau du trou : un peu plus petit que l'insert, un peu plus profond, avec des parois solides tout autour.
Vidéo en anglais, sous-titrée en français.
Ce que vous apprendrez
- Un trou un peu plus petit que l'insert
- Plus de profondeur + chanfrein d'entrée
- Quatre parois, la chaleur plutôt que la force
Chapitres
Pause : devinez
Quelle taille doit faire le trou par rapport à l'insert ? (touchez pour voir la réponse)
- Un peu plus grand
- Exactement la même taille
- Un peu plus petit
Mentionné dans cet épisode
Transcription complète
On peut mettre un vrai filetage métallique dans une pièce imprimée. Avec un fer à souder, en quelques secondes. Voyons comment, et pourquoi le trou compte plus que le fer.
Visser directement dans le plastique, ça marche… un temps. À chaque démontage, le filetage s'use un peu. Serrez une fois trop fort, et il est foiré. La vis tourne dans le vide.
La solution : un insert fileté à chaud (heat-set insert). Une petite douille en laiton, filetée dedans, moletée dehors. On la chauffe, elle fond dans le plastique, et le plastique agrippe le moletage en refroidissant.
Pause, devinez. Quelle taille de trou par rapport à l'insert ? A : un peu plus grand, pour qu'il glisse. B : exactement pareil. Ou C : un peu plus petit ?
C'est C. Un peu plus petit. L'insert doit repousser du plastique. Ce plastique repoussé, c'est la prise.
Regardez-le entrer. Le moletage chaud fait fondre le plastique autour du trou, qui coule dans les rainures. Trou trop grand : rien à agripper. L'insert tourne avec la vis.
Plus petit de combien ? Vérifiez d'abord le trou indiqué sur la fiche technique de votre insert. Un insert M3 typique fait environ 4 à 5 mm de diamètre, et le trou quelques dixièmes de millimètre de moins. Cette taille vaut pour un insert précis : les M3 courts et longs diffèrent souvent. Et les trous imprimés sortent souvent un peu serrés.
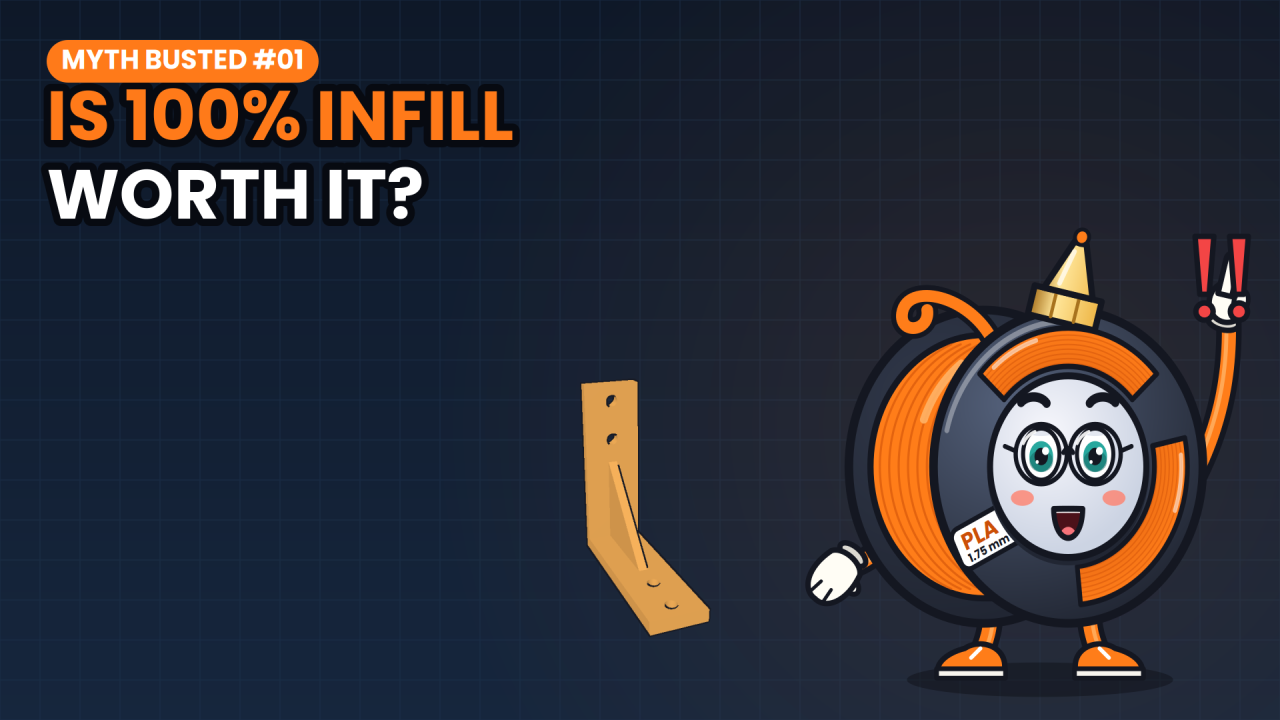
Alors ne devinez pas, testez. C'est le modèle de cet épisode : une barre de test à 4 trous, de 3.8 à 4.4 mm, par pas de 0.2. Les points indiquent lequel est lequel. 1 point = le plus petit trou.
Deux détails de plus. Chaque trou fait 7 mm de profondeur : un insert jusqu'à 6 mm de long laisse encore 1 mm au plastique qu'il repousse vers le bas. Et un petit chanfrein en haut centre l'insert.
Ensuite : dans quoi l'insert fond-il ? Dans un remplissage (infill) clairsemé, il fond surtout dans le vide. Il faut des parois pleines autour du trou. Même leçon que notre épisode sur le mythe du remplissage : ce sont les parois qui portent.
Dans votre trancheur (slicer), montez les parois, ou périmètres, à 4. Avec une largeur de ligne de 0.42 mm, ça fait 1.68 mm de plastique plein autour de chaque trou. Les noms varient selon le logiciel.
Place au fun. Réglez le fer à peu près à la température d'impression de votre filament, un peu plus chaud, ça va. Posez l'insert sur le chanfrein, la panne dedans, et laissez la chaleur travailler.
Arrêtez juste avant qu'il affleure. Puis, tant que le plastique est mou, pressez quelque chose de plat et froid dessus quelques secondes. Il se met à fleur et bien droit. Et n'y touchez pas : le laiton reste chaud un moment.
Quand ça rate, l'insert vous dit pourquoi. De travers ? Trop de pression, ou en biais. Trop enfoncé ? Vous avez continué à pousser, ou le fer était trop chaud. Il tourne avec la vis ? Le trou était trop grand.
En bref : un trou un peu plus petit que l'insert, plus de profondeur et un chanfrein, et 4 parois. Ensuite, laissez faire la chaleur, pas la force.
La barre de test est en téléchargement gratuit. Imprimez-la, testez vos inserts, et dites-moi en commentaire : quelle taille de trou a marché pour vous ? Moi, c'est Spoolbert, à la prochaine.
Spoolbert explique un problème d'impression 3D par épisode, avec un modèle gratuit pour tester la solution. Créé par EMBODY³, un atelier d'impression 3D en Belgique.